Artykuł sponsorowany
Kiedy element obrotowy naprawdę wymaga toczenia CNC w projektach energetycznych i morskich
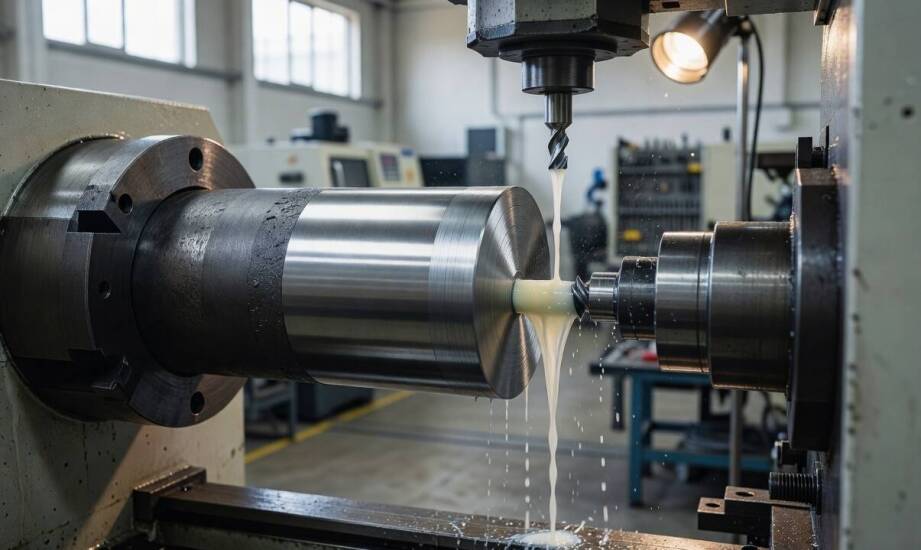
Detale obrotowe w projektach energetycznych i morskich pracują w środowisku ciągłych obciążeń dynamicznych, zmiennej wilgotności oraz ekstremalnych wahań temperatury. Niewielka odchyłka wymiarowa na powierzchniach współpracujących z łożyskami lub uszczelnieniami ujawnia się już podczas pierwszych etapów montażu. W skrajnych przypadkach niewykryty błąd geometrii prowadzi do przyspieszonego zużycia podzespołów w trakcie eksploatacji. Materiały stosowane w tych branżach, takie jak specjalistyczna stal nierdzewna czy stopy tytanu, charakteryzują się trudną obrabialnością. Podnosi to znaczenie odpowiedniego doboru technologii. Wymogi dotyczące płynności ruchu wymuszają stosowanie obróbki skrawaniem o wysokiej powtarzalności, ponieważ to właśnie faza produkcji decyduje o późniejszej trwałości napędów, turbin wiatrowych czy okrętowych linii wałów.
Przeczytaj również: Przykłady udanych projektów stabilizacji fundamentów w trudnych warunkach geotechnicznych
Cechy konstrukcyjne decydujące o wyborze toczenia
Oś obrotu, rygorystyczny wymóg współosiowości oraz sposób osadzenia w łożyskowaniu determinują ścieżkę produkcyjną każdego cylindrycznego komponentu. Elementy takie jak wały napędowe, osie wirników i masywne tuleje wymagają zachowania wysoce precyzyjnej geometrii okrągłej. W energetyce wały turbin wirują z ogromnymi prędkościami, przenosząc znaczne siły skrętne. Na jednostkach pływających wały śrubowe muszą radzić sobie z momentem obrotowym w agresywnym, korozyjnym środowisku wody morskiej. Ścisłe pasowanie z łożyskami zapobiega powstawaniu niepożądanych luzów i nadmiernych naprężeń, które doprowadziłyby do zatarcia obciążonego układu. Z perspektywy inżynieryjnej toczenie cnc stanowi optymalną metodę pozwalającą na precyzyjne zebranie naddatku materiału w jednym głównym zamocowaniu. Znacząco ogranicza to błędy bicia promieniowego.
Przeczytaj również: Dlaczego filtry kasetowe na wymiar są idealnym rozwiązaniem dla Twojego obiektu?
Odporność na drgania pozostaje kluczowym parametrem eksploatacyjnym pracujących pod obciążeniem układów wirujących. Nierównomierny rozkład masy albo niedokładność kształtu wywołują szkodliwe drgania skrętne i poprzeczne. Zjawisko to przyspiesza degradację zmęczeniową metalu i radykalnie skraca żywotność współpracujących uszczelnień mechanicznych. Wibracje generują uciążliwy hałas oraz prowadzą do pęknięć strukturalnych sprzęgieł. W turbinach gazowych takie odchylenia obniżają ogólną sprawność generatora prądotwórczego. Zaawansowana obróbka tokarska zapewnia pełną kontrolę nad okrągłością i koncentrycznością obrabianego detalu, co bezpośrednio wpływa na zmniejszenie amplitudy drgań podczas długotrwałej pracy na wysokich obrotach.
Przeczytaj również: Jakie zalety mają gwintowane rury studzienne w porównaniu do tradycyjnych?
Kiedy obróbka wałków i tulei jest uzasadniona
Decyzja o wykorzystaniu tokarek numerycznych zapada najczęściej wtedy, gdy dokumentacja techniczna narzuca rygorystyczne parametry kształtu i położenia. Jako przykład wymuszonej dokładności wymiarowej można wskazać wartości rzędu ±0,01–0,02 mm. Nie jest to uniwersalna reguła dla każdego wytwarzanego detalu, a jedynie obrazowy przykład charakterystyczny dla wyjątkowo wąskich tolerancji. Ich rzeczywista osiągalność zależy od złożoności geometrii elementu, sztywności materiału oraz stabilności cieplnej procesu skrawania. Nowoczesne centra tokarskie umożliwiają jednoczesne przetaczanie średnic zewnętrznych i precyzyjne wytaczanie otworów bez konieczności zmiany bazy obróbkowej, co mocno redukuje kumulację błędów montażowych. Doświadczenie specjalistów CFT Precyzja potwierdza, że w aplikacjach morskich krytyczne bywają pasowania typu H7/g6, a także stały wymóg wykończenia powierzchni na poziomie chropowatości Ra poniżej 1,6 µm.
Prawidłowo przygotowana specyfikacja zamówienia obejmuje cały zbiór parametrów wykraczających poza standardowy rysunek wykonawczy. Konstruktorzy muszą uwzględnić wyjściowy stan półfabrykatu, na przykład rodzaj odkuwki, oraz wpływ przyszłego środowiska instalacji. Kluczową funkcję w komunikowaniu tych wymogów pełnią globalne systemy standaryzacyjne. Norma ISO 2768 określa tolerancje ogólne dla wymiarów liniowych i kątowych bez wytycznych indywidualnych, co ułatwia zarządzanie mniej odpowiedzialnymi sekcjami wału. Z kolei wymagająca norma ISO 286 definiuje rygorystyczny system tolerancji i pasowań dla wymiarów liniowych, niezbędny przy konstruowaniu ciasnych połączeń wał-piasta. W branży okrętowej dochodzą do tego atesty hutnicze oraz wnikliwe procedury odbioru nadzorowane przez wyspecjalizowane towarzystwa klasyfikacyjne.
Dobór optymalnego procesu skrawania wynika z gruntownej analizy funkcji, jaką dany element będzie pełnił w rozbudowanym mechanizmie. Sama informacja o żądanej średnicy nominalnej to zaledwie punkt wyjścia, zupełnie niewystarczający do stworzenia detalu pracującego pod wysokim ciśnieniem. Staranne dopasowanie reżimu maszynowego, technologii narzędziowej oraz ścisłych tolerancji geometrycznych do środowiska eksploatacyjnego pomaga ograniczyć ryzyko awarii potężnych instalacji energetycznych i morskich. Dbałość o parametry dynamiczne na wczesnym etapie obróbki przekłada się na lata bezproblemowej pracy elektrowni, platform wiertniczych i morskich jednostek transportowych.
Kategorie artykułów
Polecane artykuły

Oferta Bezglutenowa i Wegańska

Jakie korzyści płyną z zakupów w internetowej hurtowni elektrycznej?

Jak zabezpieczenia aplikacji wpływają na zaufanie klientów?
